宏虹案例分享|精密設備運輸與品質驗證
精密設備運輸振動監測的目的,是記錄設備在搬運與行駛過程中承受的機械負載,並與到貨後的性能驗證共同建立品質評估依據。外觀檢查、加速度紀錄及加工精度測試各自回答不同問題,三者需要相互配合。
本文以台灣行動數位牙科技工室的牙科 CNC 研究為例,解析 MSR165 的量測用途、累積運輸與牙冠加工偏差的研究結果,以及設備製造商、運輸包裝業者與研究單位可採用的驗證流程。宏虹為此研究提供 MSR165 設備及技術支援;研究方法與學術結果依據研究團隊發表的論文整理。
技術摘要
- 研究問題
- 車載牙科切削機在不同累積運輸階段後,其製作牙冠的幾何精度是否改變?
- 量測方法
- MSR165 記錄設備三軸加速度;牙冠經掃描後,與設計模型進行三維比對。
- 主要發現
- 最終累積運輸組的牙冠內表面、邊緣及咬合面 RMS 偏差,均顯著高於對照及其他組。
- 應用意義
- 將運輸條件與性能測試共同納入驗證,適用範圍仍需依設備、固定方式及路線評估。
01|工程問題
精密設備運輸品質:從外觀檢查到性能驗證
設備外觀完整,並不足以確認運輸後的性能維持不變。精密加工設備依賴機械結構、定位系統與工具的相對位置;運輸可能使設備承受持續振動與瞬間衝擊,但實際影響仍須透過設備檢查及性能測試確認。
衝擊通常是短時間的瞬態負載,振動則可呈現持續或反覆的運動。運輸監測應依事件特性規劃量程、取樣率及紀錄模式,不能只以單一峰值或行駛里程判斷所有設備的品質。
| 評估方法 | 主要回答的問題 | 判讀限制 |
|---|---|---|
| 外觀與固定檢查 | 是否有碰撞痕跡、鬆脫、變形或固定異常? | 無法單獨確認定位與加工性能。 |
| 運輸加速度紀錄 | 量測位置在運輸中承受哪些加速度變化? | 不直接等同損傷、位移或加工誤差。 |
| 到貨後性能驗證 | 設備輸出是否符合既定驗收要求? | 需有基準、適當試件與一致的測試條件。 |
02|台灣研究案例
行動數位牙科技工室的實驗設計
研究由國立陽明交通大學、臺北榮民總醫院等單位的研究人員共同發表,刊載於《Journal of Dental Sciences》2025 年第 20 卷,頁碼 1008–1015。團隊以 Volkswagen Crafter 建置行動數位牙科技工室,將 Idensol 5XG 五軸牙科切削機固定於車內,評估運輸後製作單顆陶瓷牙冠的幾何精度。
設備固定方式與 MSR165 安裝位置
切削機安裝在客製化支架上,支架固定於車廂地板;本研究未在切削機與支架之間加入減振裝置,也未使用額外包覆材料。MSR165 固定在切削機頂部,用於記錄設備量測位置的三軸加速度,而非僅量測車體或外包裝。

運輸路線與累積里程分組
研究依序完成標稱 100、200、300 公里的三條路線,涵蓋市區、山路及高速/快速道路。每次出發前胎壓維持 40 psi,GPS 由 MyRoute App 記錄;MSR165 的紀錄頻率在論文方法中記載為每秒一筆。
- 建立對照:切削機校正後,製作、掃描並分析基準牙冠。
- 第一段運輸:完成標稱 100 公里路線後,再製作與分析牙冠。
- 第二段運輸:完成標稱 200 公里路線後,評估累積 100+200 公里組。
- 第三段運輸:完成標稱 300 公里路線後,評估累積 100+200+300 公里組。
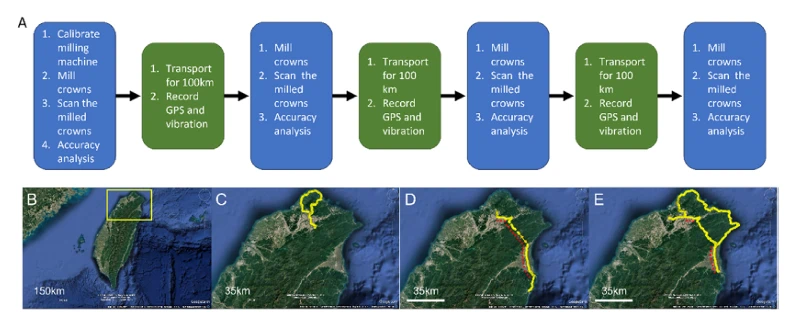
路線名稱使用標稱距離,實際里程則如下表。因此,論文的「100+200+300」是累積分組標示,不能解讀為第三段路線單獨的運輸效果,也不代表精確的累積實測公里數。
| 路線標稱 | 耗時 時:分 | 實際里程 km | 平均速度 km/h | 最高速度 km/h | 最低海拔 m | 最高海拔 m | 累計爬升 m | 累計下降 m |
|---|---|---|---|---|---|---|---|---|
| 100 km | 3:59 | 99.1 | 24.9 | 62.7 | 20 | 798 | 1,480 | 1,476 |
| 200 km | 4:47 | 221.9 | 46.4 | 106 | 18 | 301 | 1,801 | 1,804 |
| 300 km | 8:22 | 310 | 37 | 92.2 | 19 | 552 | 2,710 | 2,714 |
加工品質的三維比對方法
各運輸階段完成後製作四顆牙冠,材料為 Amber Mill Direct 陶瓷塊。研究以 Medit T710 掃描牙冠,將掃描模型與設計 STL 模型在 Geomagic 中對齊,分別分析內表面、牙冠邊緣及咬合面。
評估指標包括幾何偏差的均方根值(RMS,單位 μm),以及偏差位於 ±50 μm 範圍內的表面面積比例。前者描述模型之間的整體幾何差異,後者描述指定容差內的面積;兩者不能互相取代。研究以變異數分析評估差異,顯著水準為 0.05。
03|量測與品質結果
三軸運輸加速度與牙冠加工偏差
三條路線的加速度時間歷程
MSR165 紀錄顯示,三條路線均存在加速度變化。圖中的 X、Y 軸基準約為 0 g,Z 軸基準約為 1 g,反映其方向包含重力分量。若要分析動態振動,必須交代座標方向、基準與資料處理方式,不能把 Z 軸的 1 g 基準直接視為額外衝擊。

不同路線的耗時、道路類型及行駛條件並不一致。比較運輸負載時,需要同時考慮事件幅度、持續時間與紀錄設定;里程較長並不必然代表每項振動指標都較大。論文所列加速度時間積分亦不等同振動能量或設備損傷程度。
累積運輸後的牙冠幾何偏差
最終累積 100+200+300 公里組的內表面、邊緣及咬合面 RMS 偏差,均顯著高於對照及其他組;100 公里與 100+200 公里組的 RMS 偏差則未與對照呈現顯著差異。但在牙冠邊緣的 ±50 μm 容差內面積比例上,100+200 公里組已較對照及 100 公里組顯著降低,顯示判斷結果需同時交代使用的指標。
| 指標 | 對照組 | 100 km 組 | 100+200 km 組 | 100+200+300 km 組 |
|---|---|---|---|---|
| 牙冠邊緣 RMS 偏差 | 70 ± 14 μm | 62 ± 5 μm | 85 ± 3 μm | 顯著高於其他組 |
| 內表面 RMS 偏差 | 低於 40 μm | 低於 40 μm | 低於 40 μm | 64.2 μm |

三種表面的偏差分布
偏差熱圖可補充 RMS 平均結果,呈現幾何差異的位置與方向。下列三圖依序為內表面、邊緣及咬合面,欄位沿用論文累積里程標示,每列為一個試件。綠色表示約 ±50 μm 容差帶內的區域;色階數值以 mm 表示,例如 0.05 mm 相當於 50 μm。

補充圖表:牙冠邊緣與咬合面偏差分布
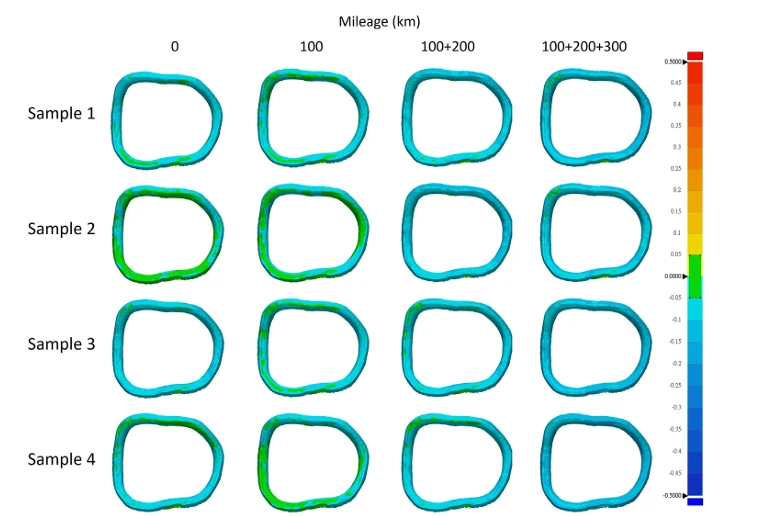
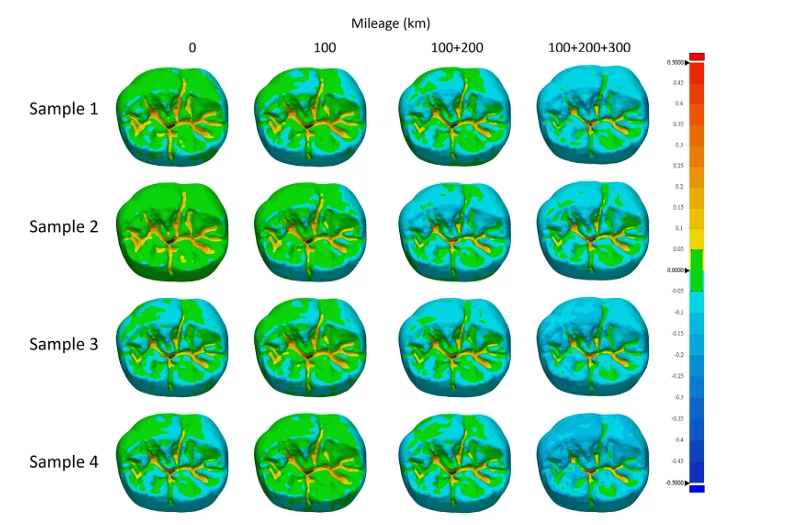
熱圖描述的是試件與設計模型的幾何差異,不能直接當作切削機零件位移的證據。若要確認異常原因,仍需檢查夾持、進給與定位系統等環節。
04|結果解讀
研究結果的適用範圍與量測限制
為什麼不能把 300 公里視為通用安全門檻?
論文認為,在該設備及測試條件下,前兩段累積運輸的牙冠邊緣 RMS 偏差仍低於其採用的 100 μm 參考值。然而,路線標稱、實際里程與品質分組不同,且容差內面積比例已出現變化。因此,不能把「300 公里」換算成所有 CNC 或醫療設備的保證安全距離。
- 配置範圍:研究使用單一車輛與切削機配置,未涵蓋不同機型、固定架與包裝條件。
- 樣本與順序:每階段四個牙冠,路線依序執行;里程、道路條件與累積使用等因素未完全分離。
- 改善方案:未設置不同減振或包裝方案的比較組,不能據此量化防震包裝的改善幅度。
- 機制證據:夾持與進給系統位移是論文提出的可能解釋,尚未經零件位移量測證實。
- 高頻資訊:方法記載每秒一筆,但未完整交代高頻取樣、濾波或彙整設定;不足以重建頻譜或確認全部短暫衝擊。
工程上的判斷原則:建立設備、路線與固定方式專屬的驗證基準,再以運輸紀錄和性能測試逐步累積證據;加速度超限值應有設備耐受或驗證依據,不能直接套用牙冠幾何容差。
05|實務應用
精密設備運輸監測與到貨驗證流程
完整流程應先定義設備驗收指標,再規劃運輸量測,最後比對性能變化。以下為宏虹整理的工程應用建議,供出貨、搬遷與包裝評估使用;並非本研究已完成的改善試驗。
- 建立運輸前基準:記錄設備狀態、校正條件、固定方式與試加工/功能測試結果,預先定義驗收指標。
- 設定量測條件:依目標選擇量測位置、三軸方向、量程、取樣率、紀錄模式及時間,確認電量與儲存容量。
- 執行一致的運輸紀錄:同步保存裝卸、出發、停靠、交接時間及固定照片;需要路線資訊時使用可對時的位置紀錄。
- 完成到貨後驗證:採用與基準一致的條件檢查設備與性能,將異常時間區段和品質變化共同檢視。
- 改善後重複驗證:調整固定、包裝或搬運流程後,在可比較的條件下重測,逐步建立設備專屬的判斷依據。
設備製造商:建立可比較的出貨與搬遷紀錄
製造商可把運輸監測納入出貨品質檔案,將設備序號、量測位置、運輸條件與到貨性能結果一併保存。若設備持續移動,則按每次任務記錄累積運輸及維護狀態,避免只依一次運輸結果推定長期性能。
運輸與包裝業者:區分輸入負載與設備響應
包裝外側、固定架與設備本體可能呈現不同加速度。需要評估隔振效果時,可規劃同步量測並保持座標、時間與紀錄條件一致;單一位置資料只能描述該位置,不能完整推算振動傳遞效果。
| placement | 主要用途 | 部署重點 |
|---|---|---|
| 設備本體 | 觀察設備安裝位置承受的加速度。 | 選擇與目標相關的結構位置,保持牢固接合。 |
| 固定架/包裝外側 | 描述該支承或外側位置的負載。 | 保留結構、座標與固定方式紀錄。 |
| 內外同步量測 | 比較特定條件下的振動傳遞。 | 同步時間,核對量程、取樣及分析方式。 |
若要延伸理解精密物件的包裝量測,可參考MSR165 藝術品運輸振動監測案例;不同物件的耐受條件仍需分別建立。
06|產品與監測方案
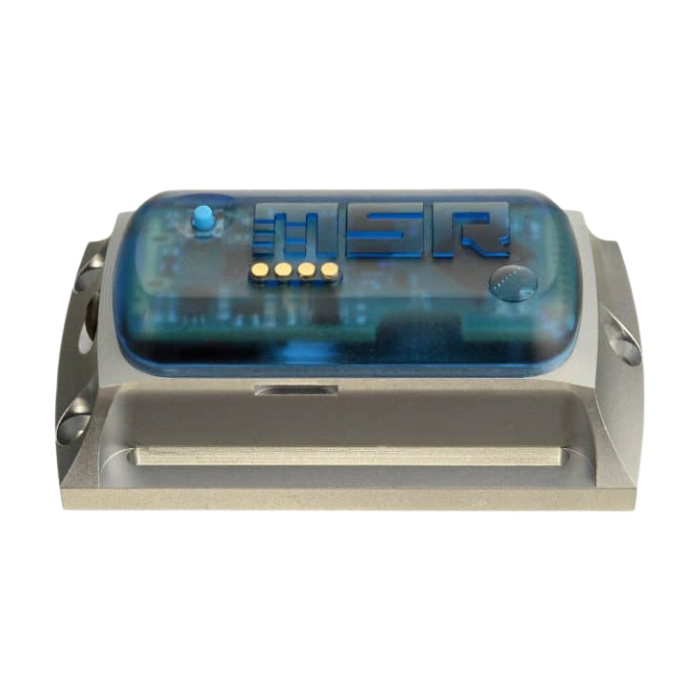
MSR165:將運輸振動轉化為可分析的量測資料
從研究測試到設備出貨驗證,MSR165 可記錄三軸加速度,協助工程團隊掌握設備在運輸過程中承受的振動與衝擊。搭配設備固定資訊、交接紀錄與到貨後性能測試,建立可追溯的運輸品質資料。
- 最高量測/紀錄設定
- 1,600 Hz
- 加速度量程選項
- ±15 g/±200 g
- 儲存容量
- 超過 200 萬筆
依量測目的設定,非本研究使用頻率。
依預期負載、解析需求與配置選擇。
選配 microSD 可擴充至超過 10 億筆量測值。


從單一記錄器到完整運輸監測方案
量測工具的價值取決於部署與驗證方式。規劃 MSR165 時,應同步確認量測位置、取樣率、紀錄時間、儲存容量及設備驗收指標;不能以加速度紀錄直接替代損傷判定或加工精度測試。
設備製造與搬遷
搭配出貨前基準與到貨後測試,整理設備運輸負載與性能資料。
運輸與包裝評估
規劃量測位置與可比較的測試條件,評估固定及包裝方案。
研究與試驗量測
記錄座標、設定與試驗條件,支援結果分析及重複驗證。
讓宏虹協助規劃監測配置
提供設備種類、運輸方式、時間與驗收要求,討論 MSR165 選型、產品詢價及方案評估。若需要位置追蹤或即時通知,也可一併說明,評估適合的監測工具。
紀錄時間與續航依取樣率、紀錄模式、電池與記憶體配置而異;本研究未交代完整機型配備,不能由論文推定使用量程。GPS、即時上傳與遠端通知需另行評估所需設備。
延伸應用:MSR165 鐵路供電軌異常振動案例、MSR175plus 光罩運輸監測案例。後者使用不同型號,適用配置需分別評估。
07|部署與選型
Frequently Asked Questions
監測設備運輸振動,記錄器應裝在設備還是包裝上?
量測設備承受的加速度時,應選擇適當的設備結構位置;量測包裝外側負載時,則安裝於對應位置。兩者的資料不可直接視為相同;評估振動傳遞時可規劃同步量測。
MSR165 可以直接判斷設備是否受損嗎?
MSR165 記錄加速度,提供運輸負載的評估依據。設備是否受損或性能是否符合要求,仍須搭配外觀檢查、功能測試、試加工或其他適當的驗證方法。
如何評估防震包裝是否有效?
應先定義評估指標,在可比較條件下量測不同包裝方案或內外位置的加速度,並搭配物件性能檢查。單次運輸的峰值不能完整代表包裝效果。
如何選擇紀錄設定與量測範圍?
應依事件時間尺度、預期加速度、量測目的及紀錄時間規劃量程、取樣率與紀錄模式,同時確認儲存容量、電量及安裝條件,避免超量程或漏失短暫事件。
哪些資料能幫助宏虹評估監測方案?
請提供設備種類、運輸方式、預計安裝位置、運輸時間、異常現象及驗收要求;若有既有紀錄、固定照片或性能測試結果,也可一併提供。
08|結論與應用
建立運輸資料與設備性能之間的驗證依據
這項研究示範了以 MSR165 記錄設備運輸加速度,再以試件幾何精度評估運輸後品質的方法。對精密設備製造商與運輸包裝業者而言,關鍵是把量測、固定條件與性能驗證串接成一致的流程,累積可比較、可追溯的資料。
參考資料與圖表來源
Chen H, Tang P-F, Lee S-Y, Lin Y-M. Accuracy of single ceramic crowns milled on a mobile digital dental laboratory after transportation over varying distances. Journal of Dental Sciences. 2025;20:1008–1015. DOI:10.1016/j.jds.2024.11.031。
本文依上述研究整理方法與結果;宏虹提供研究所需設備及技術支援,實務監測流程為應用建議。研究圖片與資料依 CC BY 4.0 授權引用,圖 2 完整呈現,路線表譯為繁體中文;各圖保留來源標示。