AUTOMATION EQUIPMENT QUALITY CONTROL
出貨檢驗,不只是在最後確認一次
客製化自動化設備要降低漏裝、錯裝與版本混用風險,應在首件、關鍵組裝步驟與出貨前分別設置品質關卡,並以正確版本的 3D CAD 模型作為共同檢驗基準。
- 適用對象
- 客製化設備與專用機台
- 主要風險
- 漏裝、錯裝、版本混用
- 檢驗架構
- 首件、製程、出貨三階段
INSPECTION RISKS
客製化設備為什麼容易發生漏裝與錯裝?
少量多樣、高度客製化的設備同時存在多個設計版本、分散的檢驗位置與緊湊的交期。當 CAD、BOM、工程圖面及現場組裝資訊沒有同步更新,組裝疏漏就可能直到整機完成後才被發現。
設計版本多
同系列設備可能依客戶需求採用不同機架、支架、治具與模組配置。若現場沿用舊版資料,容易發生零件混用或安裝位置錯誤。
檢驗位置分散
品管人員需在 2D 圖面、3D CAD、BOM 與實體設備之間反覆核對,檢驗結果容易受到經驗差異與時間壓力影響。
異常發現太晚
固定座或支架若在配線、防護罩及周邊模組完成後才被發現錯裝,往往需要拆除既有結構,增加返工與交期風險。
THREE QUALITY GATES
客製化機台的 3 道品質關卡
三道品質關卡應依組裝進度依序執行:先確認設計是否正確實現,再於零件被遮蔽前完成中間檢查,最後於出貨前確認整機配置與交付狀態。
首件檢驗
首次製作或設計變更後,確認實際組裝結果是否符合核准的 CAD 版本。
- 安裝支架與固定座是否齊全
- 治具與模組是否位於預定位置
- 左右件或方向性零件是否裝反
- 是否混用其他機種或舊版零件
製程品質關卡
在配線、防護罩或其他結構遮蔽零件前,針對關鍵組裝步驟安排中間檢查。
- 內部支架與固定座是否完成
- 機械模組配置是否正確
- 後續會被遮蔽的位置是否確認
- 異常是否能在易於修改時處理
出貨檢驗
在例行尺寸檢驗、電控測試與 FAT 之外,確認整機結構及客製化配置完整。
- 整機附件與結構是否完整
- 客戶指定模組是否正確配置
- 外觀可見零件是否符合設計
- 檢驗結果與異常處理是否留存
| 品質關卡 | 執行時機 | 主要檢查內容 | 目的 |
|---|---|---|---|
| 首件檢驗 | 首次製作或設計變更後 | 支架、治具、固定座、模組版本 | 確認設計正確實現 |
| 製程品質關卡 | 關鍵組裝步驟完成後 | 即將被遮蔽的零件與模組 | 避免錯誤被後續組裝掩蓋 |
| 出貨檢驗 | FAT 與設備出貨前 | 整機配置與結構完整性 | 確認交付狀態符合設計 |
AR CAD VISUAL INSPECTION
AR 如何協助 CAD 與實體機台比對?
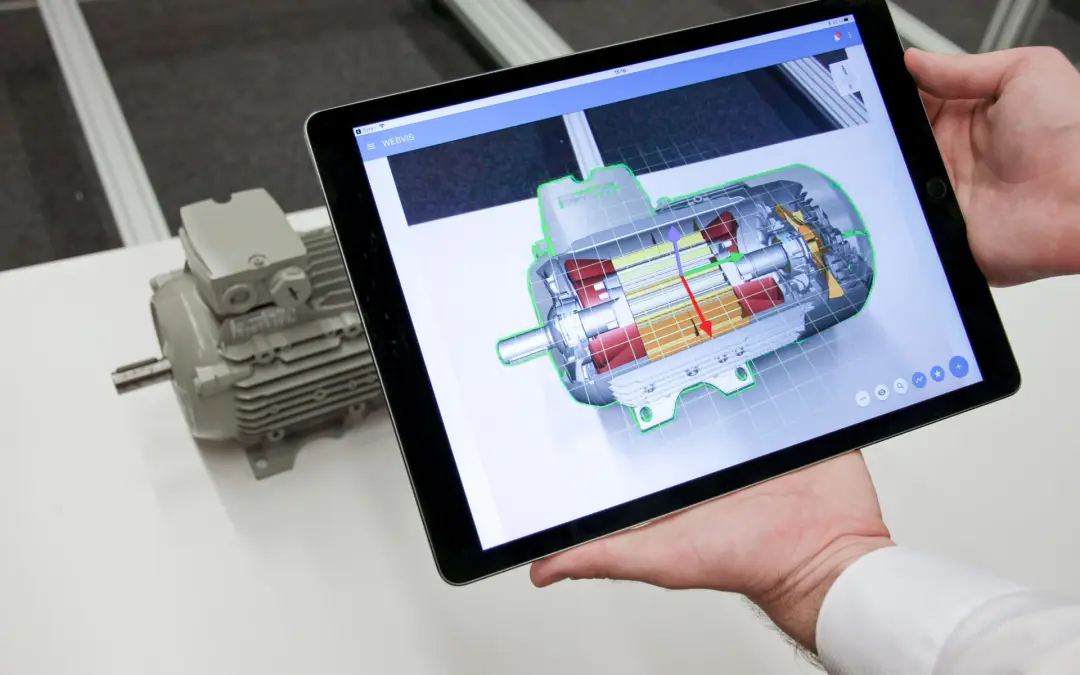
Visometry Twyn 可將設備的 3D CAD 模型與現場實體結構進行空間對位,讓檢驗人員透過 iPad 畫面觀察兩者差異,輔助辨識可見的漏裝、錯裝、方向錯誤與明顯位置異常。

-
01
TWYN STUDIO
匯入正確版本的 3D CAD 模型
工程或品管人員先於 Twyn Studio 匯入設備 CAD 資料。對客製化機台而言,第一步不是開始掃描,而是確認模型版本與待檢設備一致。
-
02
INSPECTION PLAN
建立關鍵檢驗位置與作業資訊
針對容易漏裝、錯裝或發生明顯位置差異的支架、治具、固定座與模組設定檢驗點,並依需求加入圖片、PDF 或作業說明,協助現場人員確認檢查要求。
-
03
TWYN VIEW
使用 iPad 進行 CAD 疊合比對
檢驗人員將攝影機對準設備,透過模型追蹤完成實體與 CAD 對位,再從不同角度觀察零件完整性、方向及配置是否一致。
-
04
REPORTING
記錄異常並完成改善複查
針對發現的異常加入標記、照片與備註,保存檢驗結果。需要確認精確偏差量的位置,再交由量測設備進一步判定。
VISOMETRY TWYN
從 CAD 專案準備到現場檢驗,建立一致的比對流程
了解 Twyn 的 CAD 匯入、模型追蹤、檢驗計畫、現場標記與報告功能。
INSPECTION SCOPE
AR 視覺檢驗適合檢查哪些組裝異常?
Twyn 適合先檢查實體與 CAD 之間可見、可辨識的幾何及組裝差異,快速確認「有沒有、對不對、位置是否明顯異常」,再把需要數值判定的部位交由精密量測設備確認。
漏裝
CAD 模型中應有支架、附件或固定座,但實體設備未安裝。
錯裝
零件方向、左右位置或模組配置與核准設計不一致。
版本混用
外型相近但規格不同的舊版或其他機種零件被裝入設備。
明顯位置異常
固定座、支架、孔位或結構輪廓與 CAD 疊合結果存在可見差異。
APPLICATION BOUNDARY
AR 視覺篩檢與精密量測各有不同任務
Twyn 適合確認
- 應有零件是否完整
- 安裝位置與方向是否異常
- 是否誤用其他版本零件
- 哪些位置需要進一步量測
仍需其他方法確認
- 尺寸與幾何公差是否合格
- 內部不可見零件是否正確
- 電氣接線與控制程式
- 設備功能、安全與運轉性能
SUITABLE EQUIPMENT
哪些自動化設備適合優先評估?
具備完整 3D CAD、零組件數量多、可見結構差異明確,而且需要重複執行相似檢查的設備,通常更適合優先評估 AR 視覺品質檢驗。
| Equipment Type | 常見結構特徵 | 建議優先檢查項目 |
|---|---|---|
| 自動化產線機架 | 支架、滑軌、感測器固定座較多 | 零件完整性、安裝方向與位置 |
| 客製化專用機台 | 不同客戶使用不同模組配置 | 版本混用、模組錯裝與附件缺漏 |
| 搬運與移載設備 | 多組固定座、移載模組與定位結構 | 支架、治具與機械模組配置 |
| 專用夾治具 | 零件數多且方向、位置要求明確 | 固定座、定位元件與附件 |
若零件嚴重遮蔽、表面特徵不足,或設備結構高度重複,應先以實際模型與現場環境測試辨識及對齊效果。
若主要檢驗對象是焊接機架、鈑金總成或大型結構件,可延伸閱讀焊接件與鈑金件的 AR CAD 出貨檢驗方法;若希望了解實際軌道車輛製造情境,則可參考CZ LOKO 導入 Twyn 的焊接品質檢驗案例。
PILOT TEST
導入前先確認 4 項條件,再從一台代表性機台開始
AR 品質檢驗的實際價值取決於 CAD 資料、設備結構、現場可視性與檢驗頻率。最務實的方式不是一開始改造整套流程,而是先以一台具代表性的機台驗證。
CAD 版本是否正確?
檢驗模型必須與實體設備版本一致,否則疊合結果本身就缺乏可靠基準。
最常發生哪些問題?
先挑選支架、固定座、治具及模組等具有清楚幾何差異的檢驗項目。
零件是否清楚可見?
評估遮蔽、光線、背景與表面特徵是否會影響攝影機辨識及模型追蹤。
專案建立是否值得?
同系列機台持續生產或檢驗流程可重複使用時,較容易發揮導入價值。
用 5 個步驟完成第一次現場驗證
- 01選擇代表性機台
優先挑選人工檢查項目多,或過去較常發生漏裝、錯裝的設備。
- 02準備 CAD 與實體設備
確認模型版本、客製化配置與現場待檢設備完全一致。
- 03設定關鍵檢驗位置
先建立 5~10 個明確、可見且具有實際品質風險的檢驗點。
- 04在實際環境操作
使用現場照明、背景與人員動線測試辨識、對齊及比對流程。
- 05評估日常作業價值
確認是否能減少反覆看圖、縮小後續量測範圍並建立一致紀錄。
HONGTRONICS × VISOMETRY TWYN
用實際 CAD 模型與機台,確認方案是否適合現場
宏虹可協助台灣自動化設備、專用機台與系統整合業者,測試 Twyn 的模型辨識、CAD 疊合與檢驗流程,再評估是否擴大至其他機種及品質站點。FAQ
自動化設備出貨與 AR 品質檢驗常見問題
AR 視覺檢驗可以取代 FAT 嗎?
不能。Twyn 可輔助確認可見的組裝完整性與 CAD 差異;FAT 所涵蓋的功能、電控、安全及性能測試,仍須依設備驗收規範執行。
Twyn 可以檢查哪些漏裝或錯裝問題?
Twyn 適合檢查可被攝影機觀察,且在 CAD 與實物之間具有可辨識幾何差異的支架、治具、固定座、附件及機械模組。
Twyn 可以直接量出精確尺寸偏差嗎?
Twyn 的主要用途是 CAD 實物視覺比對與異常篩查,不應取代用於公差判定的精密量測設備。需要精確數值的位置,仍應使用相應的量測方法確認。
每台客製化機台都要重新建立檢驗專案嗎?
不同設計版本必須使用對應的 CAD 模型;同系列設備若結構及檢驗項目可重複,可沿用既有專案架構後,再依客製化配置調整。
AR 品質檢驗應放在組裝流程的哪個階段?
建議至少設置於首件完成後、零件即將被後續結構遮蔽前,以及最終出貨前三個階段,讓錯誤在仍容易修正時被發現。